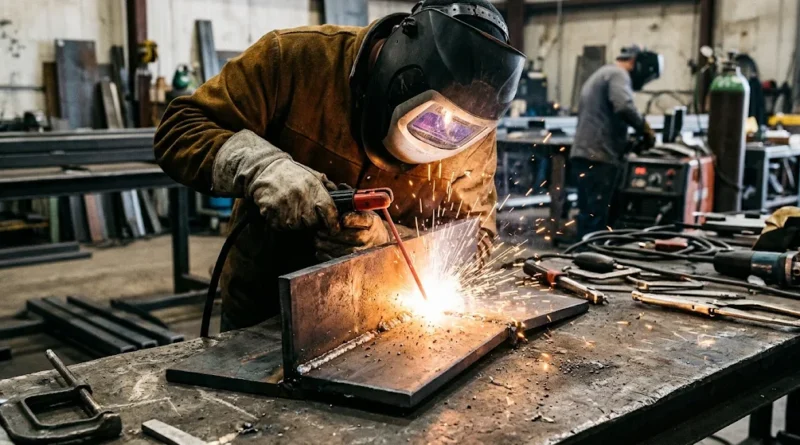
L’amorçage en soudure à l’arc : techniques pour ne pas rater le départ
L’amorçage est le premier contact entre l’électrode et la pièce à souder. Ce geste détermine la stabilité de l’arc et la qualité du cordon. Un départ mal maîtrisé peut coller l’électrode, interrompre l’arc ou laisser un défaut visible. Une bonne préparation, un réglage adapté et un mouvement régulier facilitent cette opération.
Préparation des surfaces avant le départ de soudure
Avant de commencer la soudure, il faut retirer les éléments qui gênent le passage du courant ou contaminent le bain de fusion. La rouille, la peinture, l’huile et l’humidité peuvent perturber l’arc et provoquer des projections ou une fusion irrégulière.
Une brosse métallique ou un abrasif adapté permet de nettoyer la zone à souder et ses abords. Les pièces doivent être correctement positionnées et maintenues : si elles bougent au premier contact, l’électrode risque de coller ou le cordon de partir de travers.
Le retour de masse mérite la même attention. Fixé sur une zone conductrice propre, il favorise un contact électrique fiable. Le poste, les câbles et les équipements de protection doivent être vérifiés avant de commencer, dans un espace ventilé et débarrassé des matières inflammables.
Réglage de l’intensité pour amorcer à l’arc
Un courant trop faible rend l’amorçage difficile et favorise le collage. À l’inverse, une intensité trop élevée peut provoquer des projections, creuser le métal ou rendre le départ difficile à contrôler. Le réglage de l’intensité dépend notamment du diamètre de l’électrode, de sa nature et de l’épaisseur des pièces.
Les indications du fabricant de l’électrode constituent un point de départ utile. Un essai sur une chute de métal comparable permet ensuite d’observer la réaction de l’arc sans compromettre la pièce finale. Si l’électrode accroche fréquemment, il faut examiner à la fois le réglage, la propreté des surfaces et la rapidité du geste.
Le choix de polarité doit lui aussi correspondre aux recommandations du poste et de l’électrode. Il ne suffit pas d’augmenter le courant pour compenser une mauvaise préparation : chaque paramètre agit avec les autres.
Technique du grattage avec une électrode enrobée
La technique du grattage consiste à effleurer la pièce avec l’électrode, comme pour allumer une allumette, puis à la relever dès l’apparition de l’arc.
Le mouvement doit être bref et contrôlé. Un frottement trop long peut endommager l’enrobage ou provoquer un collage. Une fois l’arc établi, maintenez une distance régulière entre l’électrode et le métal pour assurer sa stabilité.
Un écart trop important risque d’interrompre l’arc, tandis qu’une distance trop faible favorise le contact avec le bain de fusion. Il est préférable de réaliser le grattage près du point de départ prévu pour limiter les marques sur les surfaces visibles.
Technique du tapotement et stabilité de l’arc
La technique du tapotement consiste à toucher brièvement la pièce avec l’électrode, puis à la relever immédiatement pour établir l’arc. Le contact doit rester léger, car une pression prolongée peut provoquer un collage.
Cette méthode convient notamment lorsque le grattage est difficile à réaliser dans un espace restreint. Dans les deux cas, l’objectif est de créer rapidement le contact électrique, puis de maintenir une distance constante pendant la soudure.
Pour progresser, entraînez-vous sur une chute de métal propre. Plusieurs essais permettent d’observer les points d’amorçage et d’améliorer la régularité du geste avant de travailler sur la pièce définitive.
Défauts d’amorçage et corrections du départ
Les principaux défauts sont le collage de l’électrode, l’extinction de l’arc et les projections excessives. Ils peuvent provenir d’un mauvais réglage, d’une surface mal préparée ou d’un mouvement inadapté.
Pour corriger ces difficultés, vérifiez les points suivants :
-
Électrode collée : rompez le contact et contrôlez l’intensité ainsi que la propreté du métal.
-
Arc qui s’éteint : ajustez la distance entre l’électrode et la pièce.
-
Projections nombreuses : vérifiez le courant, la polarité et l’état de l’électrode.
Si le départ présente un défaut, retirez les résidus et réamorcez sur une zone propre. Évitez de poursuivre la soudure sur un cratère ou une partie mal fusionnée.
Un défaut ne se corrige pas toujours en poursuivant la soudure. Il faut retirer les résidus gênants et réamorcer sur une zone saine, en évitant de laisser un cratère ou une portion non fusionnée au début du cordon. La qualité du départ se construit par l’observation : chaque essai indique quel paramètre ajuster. Pour en savoir plus, consulter ce site.